Klang testen, Qualität validieren|Im professionellen Akustiklabor von Blauberg Motoren
Für Lüfter und Motoren ist Lärm mehr als eine Leistungsangabe. Es wirkt sich direkt ausreales{0}Welt-Benutzererlebnis in den Bereichen HVAC, Luftreinigung, Kühlkette, Energie-speicherung und Rechenzentrumsanwendungen sowie eine breite Palette von Geräteintegrationen.
Blauberg Motorenhat ein professionelles CNAS-akkreditiertes Akustiklabor und eine halb-schalltote Testumgebung eingerichtet, die durch umfassende Betriebsverfahren, Arbeitsanweisungen und Testmanagementprozesse unterstützt wirdDies ermöglicht die kontinuierliche Validierung der akustischen Leistung von Produkten durch standardisierte und kontrollierte Testmethoden.

Semi-Kalibrierungszertifikat für schalltote Kammern
Was ist eine halb-schalltote Kammer?
Eine halb-schalltote Kammer minimiert Schallreflexionen von Wänden und Decke und schafft so eine Testumgebung, die den Freifeldbedingungen näher kommt.
Diese Umgebung eignet sich besonders gut für akustische Tests von Ventilatoren, Motoren und zugehörigen Geräten, die auf dem Boden, einem Tragrahmen oder einer Testplattform installiert sind.

Prüfung des Lüftergeräuschs im Betrieb
Das Akustiklabor von Blauberg Motoren verfügt über einen speziellen halb-schalltoten Testraum. Es wird in Übereinstimmung mit den geltenden und relevanten Akustiktestnormen entworfen, betrieben und verwaltetCNASAnforderungen an die Laborakkreditierung und Bereitstellung einer stabilen und kontrollierten Umgebung für akustische Produkttests.
Spezielle Wandkonstruktion: Entwickelt, um Schall zu absorbieren
Der halb-schalltote Raum ist mit einem ausgestattetHochleistungs-AkustiktürAngebothohe Schalldämmleistung. Die Tür ist mit schallabsorbierenden und schalldämmenden Materialien gefüllt, verfügt über eine perforierte Metallinnenplatte und mehrere Dichtungen, um Schallverluste und Störungen durch Außengeräusche zu reduzieren.

Robuste-Akustiktür mit hoher Schalldämmung
Eines der auffälligsten Merkmale beim Betreten des halb-schalltoten Raums ist, wie sehr sich seine Wände von denen eines gewöhnlichen Raums unterscheiden.
Wände und Decke sind typischerweise mit speziellen schallabsorbierenden Strukturen-ausgestattet. Materialien mit definierten Geometrien und akustischen Eigenschaften tragen dazu bei, reflektierten Schall zu reduzieren.

Ein gängiges Design ist dasperforierte Metallplatte.
Typische Konstruktion: Rauminnenraum → Perforierte Metallplatte → Schallabsorbierendes Material → Wand / Lufthohlraum
Durch die Kombination von Akustikmaterialien mit einer speziell-entworfenen Struktur werden die in das Wandsystem eindringenden Schallwellen nach und nach absorbiert und ihre Energie abgeleitet.
Wie sind die Mikrofone positioniert? Die Platzierung ist Teil des Tests
Bei professionellen Akustiktests umfasst die Mikrofonplatzierung weit mehr als nur die Platzierung eines Mikrofons neben dem Ventilator.
Der Abstand, die Richtung, die Höhe, die Anzahl der Messpunkte und die räumliche Position jedes Mikrofons können sich direkt auf die Endergebnisse auswirken.

Für jeden Akustiktest legt Blauberg Motoren die Mikrofonpositionen entsprechend dem Testziel, geltenden Normen und internen Arbeitsanweisungen fest.
Je nach Prüfmethode können ein oder mehrere festgelegte Messpunkte rund um das Produkt angeordnet sein, um in verschiedene Richtungen abgestrahlten Schall zu erfassen.
Arbeitsanweisungen und Arbeitsanweisungen für standardisierte Prüfungen
Ein zuverlässiges Labor erfordert nicht nur professionelle Ausrüstung, sondern auch ein robustes Managementsystem.
Das Akustiklabor von Blauberg Motoren wurde gegründetBetriebsabläufe und Arbeitsanweisungen, mit klar definierten Anforderungen an Bedienerschritte, Gerätenutzung, Testbedingungen, Datenaufzeichnung und Routinemanagement.

Arbeitsanweisungen
Ein dokumentiertes und standardisiertes Management stellt sicher, dass Testanforderungen in jeder Phase des Prozesses umgesetzt werden.

Arbeitsabläufe im Labor
Vollständige Testaufzeichnungen dokumentieren nicht nur die Ergebnisse zum Zeitpunkt des Tests, sondern ermöglichen es F&E- und Qualitätsteams auch, die Testbedingungen während der anschließenden Analyse nachzuverfolgen und so Labordaten in eine praktische Grundlage für Produktverbesserungen umzuwandeln.
Über den Gesamt-dB-Wert hinaus: Klangeigenschaften verstehen
Für Ventilatoren bedeutet der gleiche Gesamtgeräuschpegel nicht unbedingt die gleiche akustische Leistung.

Akustische Daten
Während des Betriebs erzeugte Geräusche können durch Luftströmung, Laufradrotation, Motorbetrieb, elektromagnetische Effekte, strukturelle Vibrationen und Wechselwirkungen zwischen Komponenten verursacht werden.
Der Wert eines Akustiklabors geht daher über die Bestimmung des Gesamt-Dezibelpegels hinaus. Noch wichtiger ist, dass es Forschungs- und Entwicklungsingenieuren dabei hilft, die Klangeigenschaften des Produkts unter verschiedenen Betriebsbedingungen zu ermitteln.
Standardisierte Tests und Vergleichsdaten können die folgenden Aktivitäten unterstützen:
Validierung der Produktentwicklung
Vergleichen Sie während der Entwicklung neuer Produkte die akustische Leistung verschiedener Designkonzepte.
Strukturoptimierung
Analysieren Sie das Laufrad,Motor, Luftströmungspfad und zugehörige Strukturkonstruktionen unter Verwendung akustischer Testergebnisse, um eine Datenbasis für die Lärmreduzierung bereitzustellen.
Vergleich verschiedener Betriebsbedingungen
Bewerten Sie die akustische Leistung bei verschiedenen Geschwindigkeiten, Steuerzuständen und Betriebspunkten.
Überprüfung der Produktkonsistenz
Nutzen Sie standardisierte Tests, um verschiedene Proben oder Produktionschargen zu vergleichen.
Bewerbungs- und Auswahlunterstützung
Stellen Sie Testdaten bereit, um die Produktauswahl für HLK-, Luftreinigungs-, Kühlketten-, Energie-{1}Speicher- und Rechenzentrumsanwendungen sowie andere lärmempfindliche Umgebungen-zu unterstützen.
Akustische Leistung: Ein wesentlicher Teil der Gesamtleistung des Ventilators
Für moderne Lüftungs- und Klimatechniksysteme reichen Luftstrom, statischer Druck und Effizienz allein nicht mehr aus.
Da Geräteanwendungen weiterhin mehr Komfort, geringere Geräuschentwicklung und höhere Energieeffizienz erfordern, wird die akustische Leistung bei der Ventilatorauswahl und dem Systemdesign immer wichtiger.
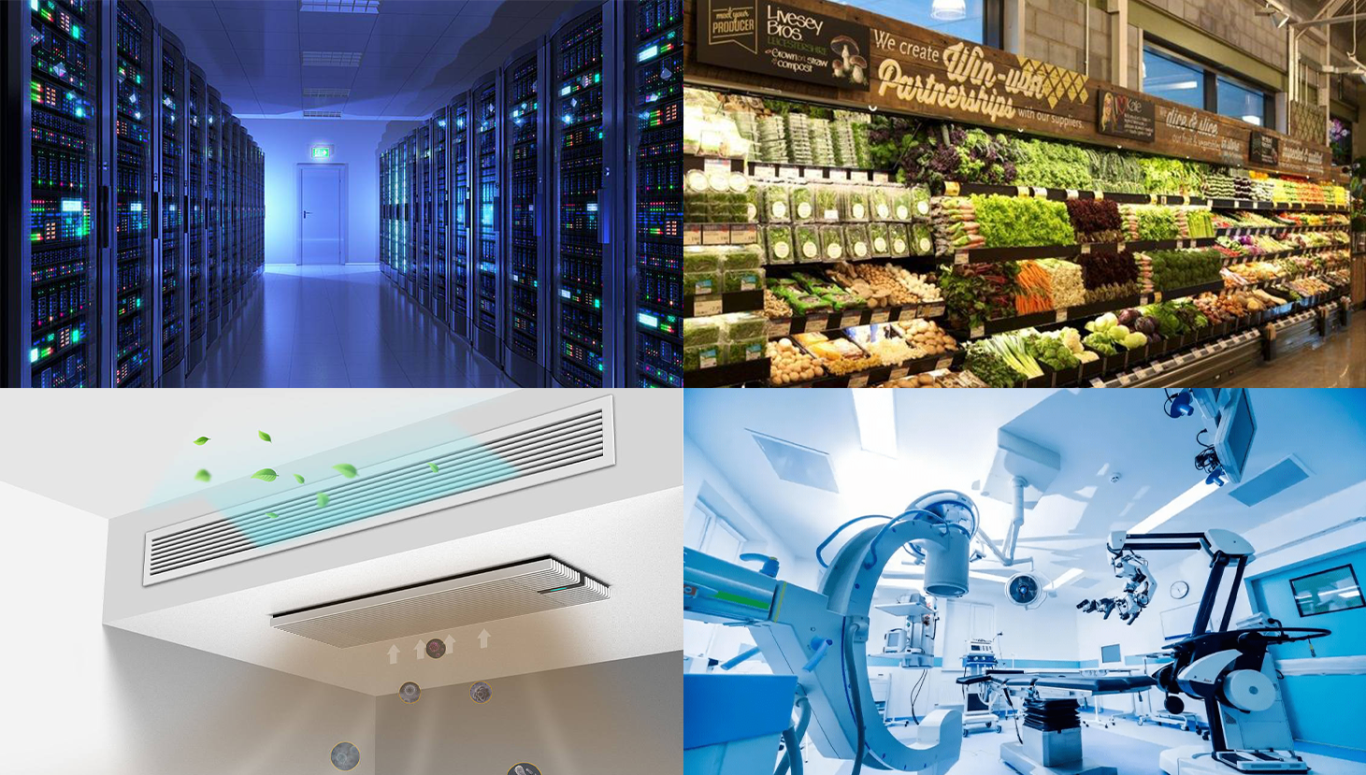
Dies gilt insbesondere inHVAC-Systeme, Luftreinigungsgeräte, Wohnraumbelüftung, Laborgeräte, Gewerbegebäude, Rechenzentren, Energiespeichersysteme, Kühlkettengeräte und andere Anwendungen mit spezifischen Anforderungen an den Umgebungslärm, bei denen der akustischen Produktleistung zunehmende Aufmerksamkeit geschenkt wird.
Nutzung von Testdaten zur kontinuierlichen Produktverbesserung
Der wahre Wert eines Labors liegt nicht nur in der Ermittlung einer Rauschzahl, sondern darin, dass Testergebnisse direkt in die Produktentwicklung und Qualitätsverbesserung einfließen.
Durch seine professionelle CNAS-akkreditierte halb-schalltote Testumgebung integriert Blauberg Motoren akustische Daten in die Produktforschung und -entwicklung, Probenvalidierung und Produktoptimierung.
Eine professionelle halb-schalltote Testumgebung, standardisierte Mikrofonpositionierungs- und Messmethoden, umfassende Betriebsabläufe und nachvollziehbare Testaufzeichnungen bilden zusammen die Grundlage für die Validierung der akustischen Leistung von Blauberg Motoren.
Wichtige Leistungsparameter werden durch Testdaten unterstützt und jede Produktverbesserung wird durch Tests überprüft.